Opis
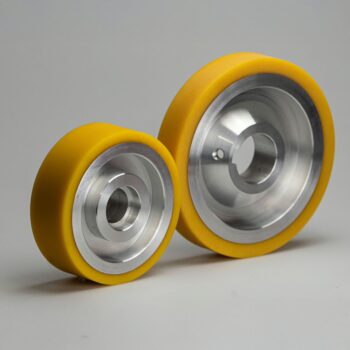
Zużyta lub niewłaściwie dobrana powierzchnia walca może utrudniać prowadzenie materiału, utrzymanie docisku i stabilną pracę linii. Wykonujemy i regenerujemy przemysłowe walce laminujące oraz kaszerujące z powłokami gumowymi lub silikonowymi. Materiał, twardość, geometria i wykończenie dobieramy do funkcji walca oraz rzeczywistych warunków procesu.
Walec dobrany do materiału i funkcji w linii
Ta sama nazwa produktu może oznaczać różne zadania. Walec może prowadzić folię, papier lub tekturę, dociskać łączone warstwy, współpracować z klejem albo ułatwiać odchodzenie przetwarzanego materiału od powierzchni. Z tego powodu dobór nie powinien opierać się wyłącznie na średnicy i deklarowanej twardości powłoki.
Zakres realizacji może obejmować:
- wykonanie nowego walca na rdzeniu stalowym, nierdzewnym lub aluminiowym,
- regenerację istniejącego walca i ponowne wykorzystanie sprawnego rdzenia,
- wykonanie powłoki gumowej albo silikonowej,
- naprawę czopów, gniazd łożyskowych, rowków wpustowych lub innych elementów metalowych, jeśli pozwala na to stan części,
- szlifowanie, polerowanie, rowkowanie lub wykonanie profilu według uzgodnionej dokumentacji,
- kontrolę wymiarów, geometrii, twardości i innych parametrów wskazanych w zamówieniu,
- wyważanie, jeżeli wymaga go konstrukcja i prędkość pracy walca.
Możliwość wykonania każdej operacji potwierdzamy dla konkretnego detalu. Znaczenie mają wymiary, materiał rdzenia, stan części metalowej i wymagania procesu.
Od czego zależy dobór walca laminującego?
Powłoka pracuje jednocześnie z materiałem, medium procesowym i drugim elementem układu. Zmiana kleju, temperatury albo sposobu czyszczenia może więc zmienić wymagania wobec mieszanki, nawet gdy wymiary walca pozostają takie same.
Przed doborem ustalamy przede wszystkim:
- funkcję walca w maszynie i rodzaj laminowanego lub kaszerowanego materiału,
- rodzaj folii, papieru, tektury lub innego podłoża,
- klej, farbę, lakier albo inne medium mające kontakt z powierzchnią,
- środki używane do mycia walca,
- temperaturę i czas kontaktu z medium,
- docisk, obciążenie, prędkość i charakter pracy linii,
- oczekiwaną przyczepność albo łatwe odchodzenie materiału,
- wymaganą geometrię, chropowatość, rowki i tolerancje,
- wymagania dotyczące przewodności, antystatyczności lub dokumentacji materiałowej.
Odporność chemiczną i temperaturową potwierdza się dla konkretnej mieszanki i warunków pracy. Sama nazwa elastomeru nie wystarcza do określenia trwałości powłoki.
Powłoka gumowa czy silikonowa?
Walce laminujące z powłoką gumową
Guma może zapewniać elastyczność, przyczepność i kontrolowany docisk. Do dyspozycji są różne grupy mieszanek, lecz ich dobór zależy od medium, temperatury, obciążenia i środków myjących. W praktyce oznacza to, że dwie linie laminujące mogą wymagać innych powłok mimo podobnej funkcji walca.
Powierzchnia może być gładka, precyzyjnie szlifowana, polerowana, matowa albo rowkowana. Jeżeli rozkład obciążenia wymaga korekty profilu, można rozważyć szlif baryłkowaty wykonany według uzgodnionej krzywej i tolerancji.
Walce laminujące z powłoką silikonową
Silikon może być właściwym kierunkiem, gdy w procesie znaczenie mają właściwości antyadhezyjne, zachowanie elastyczności w podwyższonej temperaturze albo łatwiejsze odchodzenie folii, kleju lub innego materiału. Powłoka może mieć powierzchnię gładką, szlifowaną lub rowkowaną.
Antyadhezyjność nie oznacza całkowitego braku osadzania materiału, a silikon nie jest automatycznie odporny na każde medium i środek myjący. Trzeba też uwzględnić obciążenie mechaniczne, ponieważ w części zastosowań silikon może być mniej odporny na ścieranie i rozrywanie niż inne elastomery.
Nowy walec czy regeneracja istniejącego rdzenia?
Regeneracja pozwala zachować część metalową, jeżeli jest sprawna albo możliwa do naprawienia. Przed decyzją ocenia się stan czopów i gniazd łożyskowych, korozję, pęknięcia, wcześniejsze naprawy, geometrię i bicie rdzenia oraz możliwość bezpiecznego usunięcia starej powłoki.
Typowy zakres regeneracji może objąć usunięcie zużytej warstwy, oczyszczenie i kontrolę rdzenia, naprawę części metalowej, przygotowanie powierzchni, wykonanie nowej powłoki, obróbkę do wymiaru i kontrolę końcową. Nie każdy walec wymaga wszystkich tych operacji. Zakres wynika z oględzin i dokumentacji zamówienia.
Jeżeli rdzeń nie nadaje się do ponownego wykorzystania albo jego naprawa nie jest uzasadniona, można ocenić wykonanie nowego walca według rysunku lub uzgodnionego wzoru.
Jak przebiega realizacja?
- Analiza zastosowania. Ustalamy funkcję walca, materiał, medium, warunki pracy i oczekiwane zachowanie powierzchni.
- Ocena danych lub detalu. Analizujemy rysunek, wymiary i zdjęcia albo dostarczony walec. Przy regeneracji sprawdzamy także stan rdzenia i części metalowych.
- Uzgodnienie wykonania. Określamy materiał powłoki, twardość, geometrię, wykończenie, tolerancje i zakres kontroli.
- Wykonanie lub regeneracja. Realizacja obejmuje operacje uzgodnione dla danego walca, bez przenoszenia uniwersalnego procesu na każdy detal.
- Kontrola i przygotowanie do transportu. Sprawdzamy parametry wskazane w zamówieniu, a sposób zabezpieczenia dobieramy do wymiarów, masy i wymaganej precyzji.
Dane potrzebne do oceny i wyceny
Jeżeli masz rysunek techniczny, dołącz go do zapytania. Gdy dokumentacji brakuje, punktem wyjścia mogą być zdjęcia, podstawowe wymiary i stary walec jako wzór.
- średnica, długość robocza, długość całkowita i wymiary czopów,
- zdjęcia całego walca, powierzchni roboczej i uszkodzeń,
- rodzaj maszyny oraz funkcja walca,
- materiał przechodzący przez linię,
- rodzaj kleju lub innego medium i środki myjące,
- temperatura, docisk, obciążenie i prędkość pracy,
- materiał i twardość obecnej powłoki, jeśli są znane,
- wymagana chropowatość, rowki, profil i tolerancje,
- informacja, czy potrzebne jest wyważanie albo dokumentacja specjalna.
Parametry, których nie da się wiarygodnie odtworzyć ze zużytego wzoru, wymagają uzgodnienia przed wykonaniem.
Najczęstsze pytania
Czy walec laminujący i walec kaszerujący oznaczają to samo?
Nazwy odnoszą się do pokrewnych procesów łączenia warstw, lecz nie określają jeszcze dokładnej funkcji walca ani wymaganej powłoki. Do doboru potrzebny jest opis maszyny, materiałów, medium, docisku, temperatury i sposobu czyszczenia.
Czy można zregenerować walec laminujący bez rysunku technicznego?
Taką możliwość można ocenić na podstawie dostarczonego walca, jego wymiarów, zdjęć i opisu zastosowania. Możliwe jest odtworzenie podstawowej geometrii, twardości starej powłoki, rowków lub profilu. Parametry, których nie da się pewnie ustalić ze zużytego wzoru, trzeba zatwierdzić przed realizacją.
Kiedy stosuje się silikon na walcu laminującym?
Silikon bierze się pod uwagę między innymi wtedy, gdy ważna jest antyadhezyjność, elastyczność w podwyższonej temperaturze lub łatwiejsze odchodzenie folii, kleju albo innego materiału. Wybór wymaga sprawdzenia medium, środków myjących i obciążeń mechanicznych.
Czy można podać standardową twardość powłoki?
Nie ma jednej twardości właściwej dla wszystkich walców laminujących. Wartość zależy od funkcji walca, docisku, materiału, geometrii, temperatury i mieszanki. Twardość oraz jej tolerancję określa się dla konkretnego zamówienia.
Jakie uszkodzenia wymagają oceny przed regeneracją?
Do oceny kwalifikują się między innymi nierównomierne zużycie, utrata średnicy lub profilu, spękania, odspojenie powłoki, przecięcia, osady, uszkodzenia krawędzi oraz problemy z czopami lub geometrią rdzenia. Sam wygląd uszkodzenia nie zawsze wskazuje przyczynę, dlatego potrzebny jest także opis warunków pracy.
Prześlij dane walca do oceny
Wyślij rysunek albo wymiary i zdjęcia, opisz funkcję walca, materiał, klej lub inne medium oraz warunki pracy. Na tej podstawie ustalimy zakres danych potrzebnych do nowego wykonania lub regeneracji.